


線材決定成品的外觀、強度、耐熱和手感,也決定機台需要哪些配備。這篇整理 PING 商店販售的線材:規格怎麼看、每種材料的特性,以及依用途挑選、保存與烘料的方法。買之前先看一遍,可以少走很多冤枉路!
📌 本文目錄
挑線材前,先問自己三件事
看懂線材規格
- 線徑:PING 商店的線材都是 1.75 mm,購買前先確認機台使用的線徑。標示的公差(例如 ±0.05 mm)越小,出料越穩定。
- 重量:線材本身的淨重,常見 500 g、800 g、1 kg、3 kg。以 PLA 來說,1 kg 大約是 330 公尺長。
- 列印溫度:噴頭要加熱到的溫度範圍。偏低時層與層黏不牢、表面沒有光澤;偏高時容易牽絲、垂料。
- 平台溫度:熱床的溫度,影響第一層能不能黏住、成品會不會翹邊。
- 成品耐熱溫度:成品開始軟化變形的大約溫度。做會受熱的功能件時,這是最重要的數字之一。
- 硬度:彈性線材用蕭氏硬度標示,例如 85A、40D。同一個刻度下,數字越小越軟。
- 吸濕性:線材吸收空氣中水氣的程度。PVA、尼龍最容易受潮,PLA 放久了也會。
一張表看懂常見線材
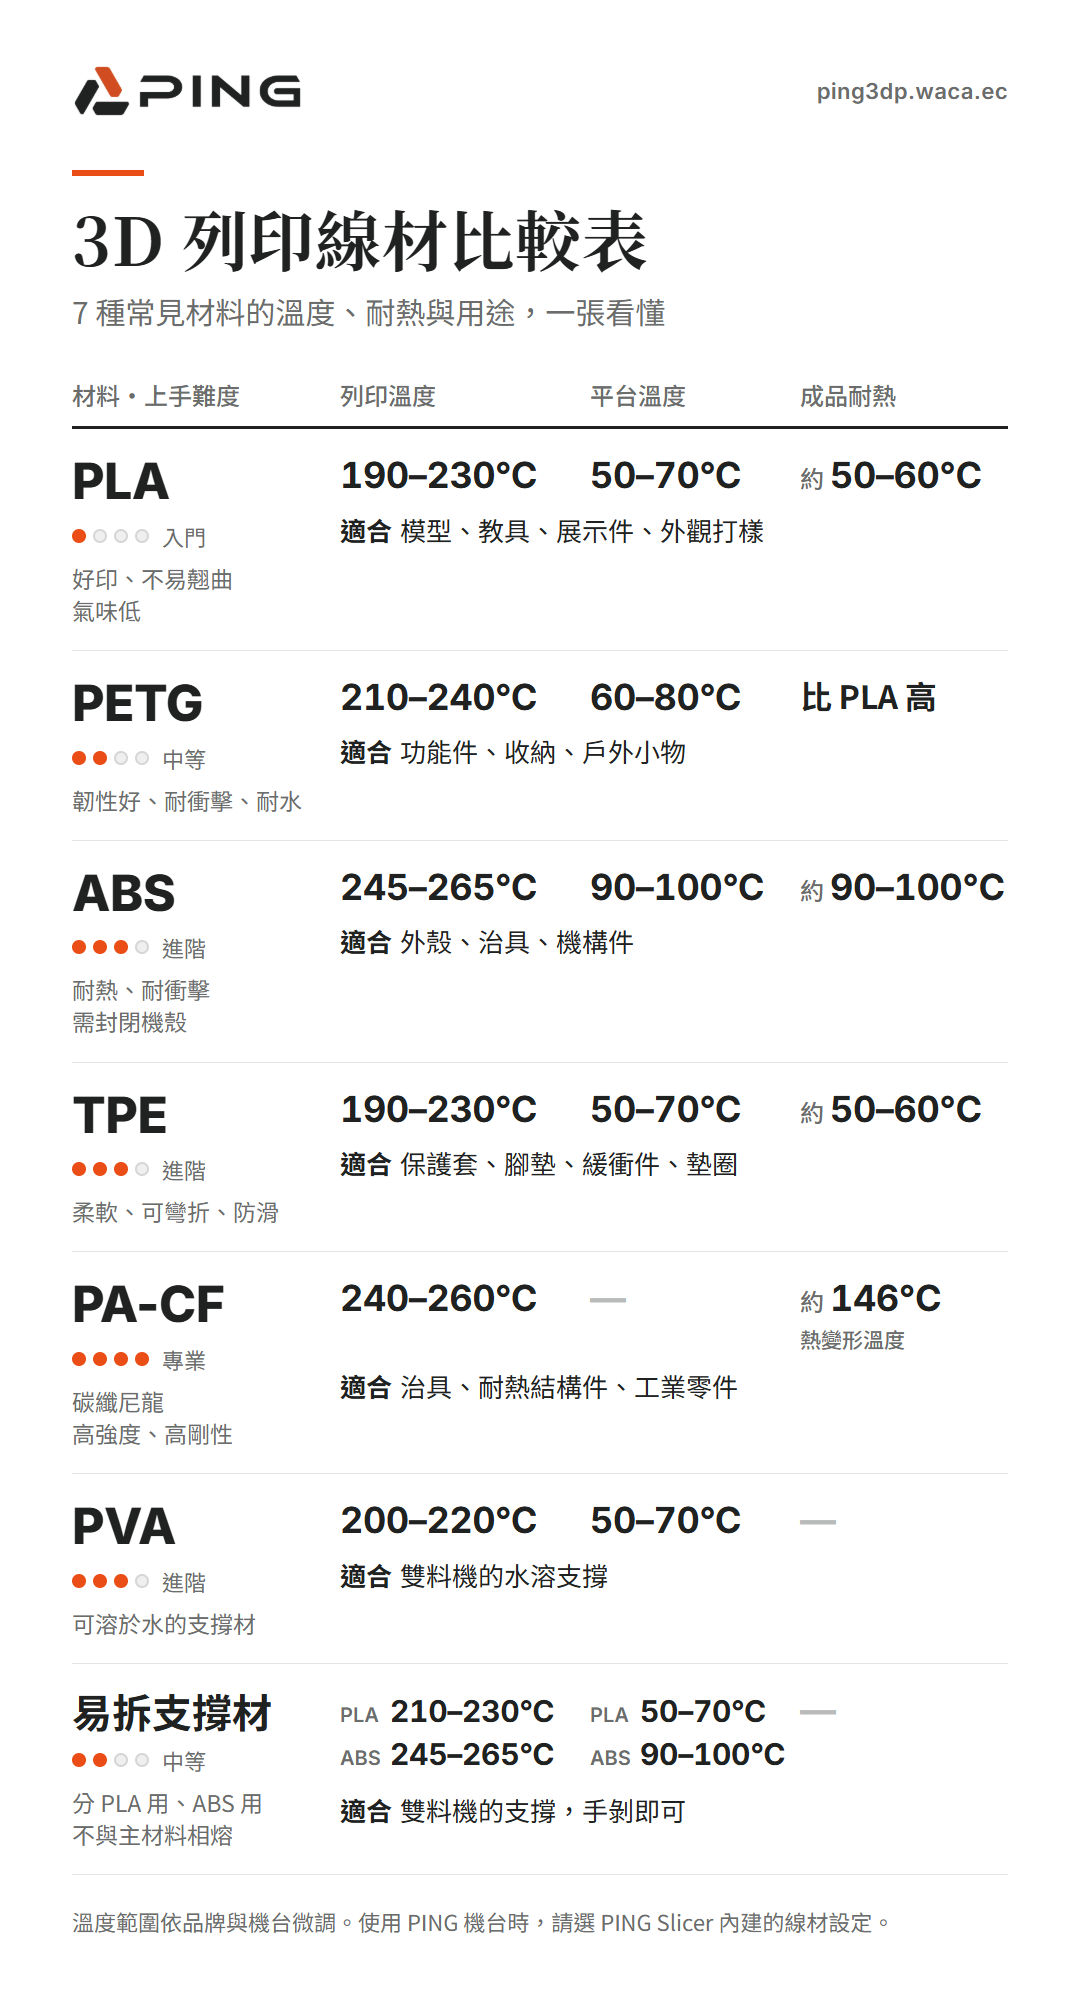
- PLA(入門):列印 190–230°C、平台 50–70°C、成品耐熱約 50–60°C。好印、不易翹曲、顏色多、氣味低,適合模型、教具、展示件、外觀打樣。
- PETG(中等):列印 210–240°C、平台 60–80°C,耐熱比 PLA 高。韌性好、耐衝擊、耐水,適合功能件、收納、戶外小物。
- ABS(進階):列印 245–265°C、平台 90–100°C、成品耐熱約 90–100°C。耐熱、耐衝擊、可打磨,需要封閉機殼,適合外殼、治具、機構件。
- TPE(進階):列印 190–230°C、平台 50–70°C、成品耐熱約 50–60°C。柔軟、可彎折、防滑,適合保護套、腳墊、緩衝件、墊圈。
- PA-CF 碳纖尼龍(專業):列印 240–260°C,熱變形溫度約 146°C。高強度、高剛性、霧面、抗靜電,適合治具、耐熱結構件、工業零件。
- PVA(進階):列印 200–220°C、平台 50–70°C。可溶於水,用在雙料機的水溶支撐。
- 易拆支撐材(中等):PLA 用列印 210–230°C、平台 50–70°C;ABS 用列印 245–265°C、平台 90–100°C。不與主材料相熔,用手就能剝,用在雙料機的支撐。
💡 註:溫度範圍取自 PING 線材規格與各品牌商品頁,實際依品牌與機台微調。使用 PING 機台時,直接選 PING Slicer 內建的線材設定即可。
PLA:入門首選,用途最廣
PLA(聚乳酸)以玉米、甘蔗等植物澱粉為原料,是最多人使用的 3D 列印線材。它好印、不太翹曲、列印時氣味低,放在辦公室或教室使用都沒問題。
- 新手容易上手,成功率高
- 顏色選擇多,成品硬挺、質感好
- 氣味低,適合辦公室、教室
- 不需要封閉機殼
- 耐熱只有約 50–60°C,夏天放車內或靠近熱源會變形
- 韌性較差,受力過大會脆斷,不適合要反覆彎折的卡扣
列印建議:列印溫度 190–230°C、平台 50–70°C。PING 機台直接選 PING Slicer 內建的 PLA 設定,不用自己抓溫度。
PLA 商品種類對照
| 商品名稱 | 特色 | 適合用途 |
|---|---|---|
| PING Super PLA (1kg) | 色彩飽和不透明、出料穩定 | 日常列印、教學、展示件 |
| PING HF-PLA (3kg) | 高溫流動性好、溫度寬容度大,大捲裝少換料 | 大量列印、長時間列印農場 |
| Polymaker Panchroma Matte PLA | 霧面低反光、層紋較不明顯,使用可回收紙線盤 | 外觀模型、設計作品 |
| SPIDER MAKER 消光 PLA | 霧面質感,質地柔韌好打磨,支撐較好拆 | 擺飾、家居小物、外觀打樣 |
PETG:比 PLA 耐用,又不用封閉機殼
PETG 的特性介於 PLA 和 ABS 之間。它比 PLA 耐熱、有韌性,不容易脆斷,又不像 ABS 需要封閉機殼和高溫平台。想印「拿來用」的零件,PETG 是很好的第一步。
- 耐衝擊、韌性好,受力時會先彎而不是直接斷
- 耐水、耐多數化學品
- 層與層結合好,幾乎沒有氣味
- 容易牽絲,溫度和回抽要調整
- 對平台黏性很強,光滑 PEI 或玻璃平台建議先塗口紅膠當隔離層
- 耐熱比 PLA 好,但不如 ABS
列印建議:列印溫度 210–240°C、平台 60–80°C。
🛒 推薦商品:SPIDER MAKER PETG(1 kg)
ABS:耐熱耐衝擊的工程材料
ABS 是常見的工程塑膠,樂高積木和許多家電外殼都是 ABS。成品耐熱約 90–100°C、耐衝擊,可以打磨、鑽孔做後加工,很適合功能性零件。
- 耐熱、耐衝擊,機械強度好
- 可打磨、修整,後加工方便
- Polymaker PolyLite ABS 揮發物較少,氣味低
- 冷卻收縮大、容易翹曲,需要封閉式機型
- 平台要 90–100°C,建議用 ABS 款 PEI 鋼板
- 列印時有氣味,空間要保持通風
列印建議:列印溫度 245–265°C、平台 90–100°C。
🛒 推薦商品:Polymaker PolyLite ABS(1 kg)、PEI 彈性鋼板(ABS 款)
TPE:可以彎、可以壓的彈性線材
TPE 是熱塑性彈性體,成品柔軟有彈性,彎折、壓縮後會回彈。腳墊、防滑墊、保護套這類需要緩衝或包覆的零件,硬質線材做不到,就要用彈性線材。
PING TPE 硬度約 85–90A,手感接近 TPU,同時保有一定的支撐性。SPIDER MAKER TPE 標示 40D,稍硬一些,進料比較不容易卡,能用的機種也比較多。
雙料機可以把 TPE 和 PLA 印在同一個零件上,做出硬殼加軟墊的軟硬結合件;也可以用 PLA 當 TPE 的支撐,拆起來乾淨利落。
列印建議:PING TPE 190–220°C,SPIDER MAKER TPE 210–230°C,平台 50–70°C(請搭配鐵氟龍喉管噴頭)。
🛒 推薦商品:PING TPE 彈性線材(1 kg)、SPIDER MAKER TPE(500 g)
PA-CF 碳纖尼龍:高強度、高耐熱的專業材料
SPIDER MAKER PA-CF 以低熔點尼龍為基材,加入 20% 碳纖維。成品剛性和韌性都好、重量輕,熱變形溫度約 146°C(ASTM D648 測試),表面是霧面的工業質感,也具備抗靜電特性。因為基材熔點較低,列印溫度比一般碳纖尼龍低,比較好上手。
- 碳纖維會磨損一般黃銅噴嘴,一定要用硬化鋼噴嘴。
- 尼龍極易吸濕,列印前以 70°C 烘 8 小時,列印時建議持續烘乾乾燥。
列印建議:列印溫度 240–260°C。
🛒 推薦商品:SPIDER MAKER PA-CF 碳纖尼龍、硬化鋼單料噴頭組
支撐材:雙料機的好幫手
模型有懸空、內凹的地方需要支撐。單料機的支撐和模型黏在一起難拆且接觸面粗糙;雙料機可以用第二顆噴頭印專用支撐材,拆得快,接觸面也平整。
| 比較項目 | 易拆支撐材 (Breakaway) | PVA 水溶支撐 |
|---|---|---|
| 拆除方式 | 用手直接剝除,一撕即落 | 泡溫水自動溶解,免動手 |
| 搭配材料 | 分 PLA 用、ABS 用兩款 | 搭配 PLA 使用 |
| 最適合場景 | 懸空、外部開放支撐多的模型 | 內部有封閉空腔、手跟工具伸不進去的結構 |
| 注意事項 | 切片「支撐間距」參數設為 0 mm | 極易受潮,需防潮箱防護;印完立刻退料避免堵頭 |
🛒 推薦商品:易拆支撐材 for PLA、易拆支撐材 for ABS、PING PVA 水溶線材
依用途選線材速查表
| 我想做… | 建議材料 | 選擇原因 |
|---|---|---|
| 教具、展示模型 | Super PLA | 好印、顏色多、氣味低 |
| 設計打樣、擺飾 | 消光 PLA | 霧面低反光,層紋不明顯 |
| 大量列印、大型件 | HF-PLA (3 kg) | 大捲裝,減少換料頻率 |
| 韌性功能件、收納件 | PETG | 耐衝擊,不容易脆斷 |
| 放置於車內的物品 | PETG 或 ABS | PLA 夏天在車內容易熱變形 |
| 外殼、治具、耐熱零件 | ABS | 耐熱約 90–100°C、方便打磨後加工 |
| 高強度、高耐熱結構件 | PA-CF 碳纖尼龍 | 熱變形溫度達 146°C、剛性極高 |
| 防滑墊、保護套、緩衝件 | TPE | 柔軟、可彎折彈性高 |
| 懸空多、支撐難拆的模型 | 雙料機 + 易拆支撐材 | 剝離感極佳,用手就能拆乾淨 |
| 內部有封閉空腔的模型 | 雙料機 + PVA 水溶材 | 泡水即可完全溶解,不需工具 |
機台與配件要對上
| 材料 | 噴頭 / 喉管需求 | 平台與環境需求 |
|---|---|---|
| PLA | 鐵氟龍 / 耐高溫金屬喉管皆可 | PEI 鋼板(PLA 款),或玻璃平台塗口紅膠 |
| PETG | 鐵氟龍喉管 | 平台塗口紅膠當隔離層(避免拉傷平台) |
| ABS | 耐高溫金屬喉管 | 封閉式機殼、PEI 鋼板(ABS 款)、通風環境 |
| TPE | 鐵氟龍喉管(不適用全金屬) | 放慢列印速度,擠出輪鬆緊適中 |
| PA-CF | 硬化鋼噴頭(單料噴頭組) | 烘料箱邊烘邊印防受潮 |
| PVA / 易拆材 | 雙料機系統 | PVA 需放在密封防潮箱內列印 |
🔗 相關硬體配件:喉管替換組|PEI 彈性鋼板|3M 口紅膠|PING 平台白膠
線材保存與烘料指南
線材受潮是列印品質變差最常見的原因之一,而且常被誤以為是機台硬體出問題!
💧 線材受潮的典型徵兆
- 列印時噴頭發出「劈啪」爆音或冒氣泡
- 牽絲拉絲嚴重、表面粗糙不平整
- 出料斷斷續續、擠出不均勻
- 成品變得異常脆裂、層間剝離
🛡️ 日常保存防潮撇步
- 未使用完立刻收回夾鏈袋並放入乾燥劑
- PVA、PA-CF 等高吸濕材料,建議邊烘邊印
- 若材料受潮,經過烘料箱烘乾後大多可恢復品質
各大材料烘料溫度與時間參考
| 線材材料 | 建議烘料溫度 | 建議烘乾時間 |
|---|---|---|
| PLA (Super PLA / 消光 PLA) | 55 – 60°C | 8 – 12 小時 |
| 易拆支撐材 for PLA | 45 – 50°C | 8 – 12 小時 |
| ABS (PolyLite ABS) | 55 – 60°C | 8 – 12 小時 |
| 易拆支撐材 for ABS | 60 – 65°C | 8 – 12 小時 |
| TPE 彈性線材 | 55 – 60°C | 8 – 12 小時 |
| PA-CF 碳纖尼龍 | 70°C | 8 小時 (建議邊烘邊印) |
🔥 烘料設備選購:SUNLU 烘料箱 SP2|SUNLU 四料烘料箱|SOVOL 雙料烘料箱
常見問題(FAQ)
Q1: 不同品牌的線材可以混用嗎?
可以,只要線徑一樣是 1.75 mm 就能通用。更換品牌時,建議先取商品頁建議溫度的中間值試印,再依實際狀況以每次 5°C 微調。
Q2: PLA 成品放在車上會變形嗎?
會!夏天停在戶外的車內溫度常常超過 60°C,已高於 PLA 的軟化變形溫度。需放在車內的零件,建議改用 PETG 或 ABS。
Q3: 從高溫材料(如 ABS)換回低溫材料(PLA)要注意什麼?
從高溫材料換到低溫材料時,請先用較高的溫度把噴頭裡的舊料擠出推乾淨,再降低溫度設定。若使用 PVA 水溶材,印完請立刻退料,避免在熱嘴內碳化堵頭。
Q4: 一捲 1 kg 線材可以印多少東西?
以 PLA 來說 1kg 約 330 公尺長。每個模型實際會用多少公克,切片軟體(如 PING Slicer)切片後都會精準算出耗材重量與預估成本。
Q5: 支撐要選易拆支撐材還是 PVA 水溶材?
如果是外部開放懸空,選易拆支撐材拆除快、成本低;若模型內部有封閉空腔或極細微縫隙,工具無法深入,則建議選擇 PVA 水溶材 泡水溶解。
🤔 還不確定該選哪一種線材?
把您想印的物件用途、使用環境和機型告訴我們,由專人幫您精準挑選線材!
🔥 PING 品牌線材同價位買 10 捲送 1 捲,大量採購另有專案優惠!
